Vakuumqualität entsteht in jedem Fertigungsschritt.
Mit Fertigungswissen, Vakuumkompetenz und einer Produktion, die sich
anfühlt wie ein Teil Ihres eigenen Unternehmens.
Werkstoffwahl mit Blick auf die Anwendung
In der Vakuumtechnik kommen für unsere Anwendungen hauptsächlich Edelstahl und Aluminium zum
Einsatz. Aluminium bearbeiten wir mechanisch, schweißen es jedoch grundsätzlich nicht.
Bei Edelstahl verarbeiten wir insbesondere die Werkstoffe 1.4301 beziehungsweise 1.4306, 1.4404 sowie
1.4429 ESU.
Welcher Werkstoff zum Einsatz kommt, wird in der Regel durch den Kunden spezifiziert. Auf Wunsch
unterstützen wir bereits bei der Auswahl.
Dabei geht es um mehr als Korrosionsbeständigkeit. Je nach Anwendung spielen auch das
Ausgasverhalten und die magnetischen Eigenschaften des Werkstoffs eine entscheidende Rolle. Gerade
bei Elektronen- oder Teilchenstrahlanwendungen kann die magnetische Permeabilität eines Edelstahls
relevant sein, da magnetische Einflüsse den Strahl ablenken können.
Die Werkstoffentscheidung ist deshalb immer auch ein Teil der funktionalen Auslegung eines
Vakuumbauteils.
Präzise Bearbeitung beginnt beim Rohmaterial
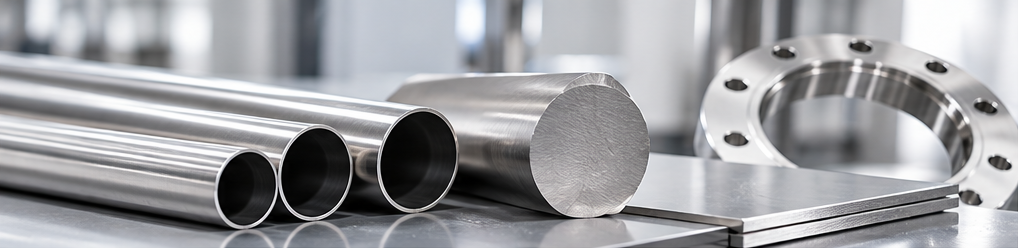
Am Anfang stehen Rohre, Bleche und Flansche.
Rohre und Bleche werden bei uns zugeschnitten. Dabei kommen je nach Geometrie und Anforderung
Rohrsägen und vereinzelt auch Laserschnitte zum Einsatz.
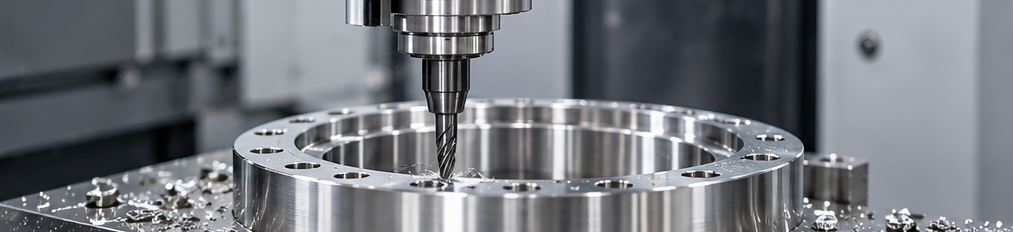
Anschließend folgt häufig die mechanische Bearbeitung. Mit unserer 5-Achs-Fräsmaschine sowie einem
großen 3-Achs-Bearbeitungszentrum innerhalb unseres Fertigungsverbunds bearbeiten wir Rohre und
andere Bauteile CAM-gestützt.
Gerade die präzise Bearbeitung dünnwandiger Rohre ist anspruchsvoll. Anders als ein massiver Block
neigt ein Rohr während der Zerspanung zum Schwingen und Verformen. Spannkonzept,
Bearbeitungsstrategie, Werkzeugwahl und Erfahrung haben deshalb direkten Einfluss auf die spätere
Maßhaltigkeit.
Auch bei scheinbar nebensächlichen Dingen denken wir bereits an den späteren Einsatz im Vakuum. So
verwenden wir an unseren Maschinen speziell ausgewählte Kühlschmierstoffe, die sich während der
anschließenden Reinigung rückstandsfrei entfernen lassen.
Denn Rückstände aus der Fertigung können später in einer Vakuumanlage zu Ausgasung,
Kontamination oder erheblichen Prozessproblemen führen.
Schweißen für Hoch- und Ultrahochvakuum
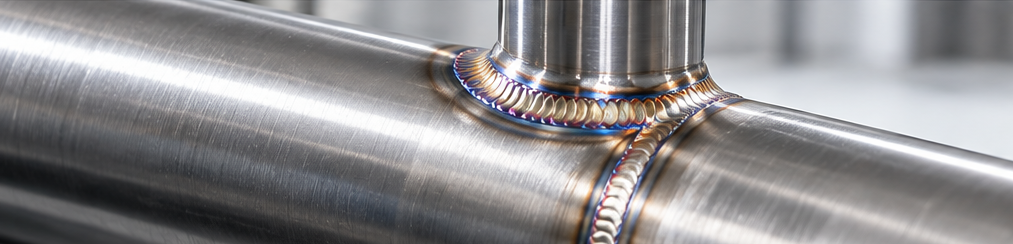
Das Schweißen gehört zu den entscheidenden Prozessschritten im Vakuumbau.
Wir schweißen überwiegend mit WIG- und Laserverfahren. Häufig wechseln sich Schweißen und
mechanische Bearbeitung innerhalb eines Bauteils mehrfach ab.
Besonders im Ultrahochvakuum reicht es nicht aus, dass eine Schweißnaht lediglich mechanisch hält
oder äußerlich sauber aussieht.
Entscheidend ist, wie und wo geschweißt wird.
Verbindungsstellen müssen möglichst vakuumseitig geschlossen werden. Würde eine Verbindung
ausschließlich von außen geschweißt, könnten auf der Innenseite Spalte oder Stoßkanten verbleiben. In
diesen Bereichen können sich Gase einschließen und während des Evakuierens nur sehr langsam
entweichen.
Es entstehen sogenannte virtuelle Lecks.
Das Bauteil kann technisch dicht sein und trotzdem das Erreichen des gewünschten Enddrucks
erheblich erschweren oder verhindern.
Deshalb muss bereits bei Konstruktion und Arbeitsvorbereitung berücksichtigt werden, ob eine
Schweißstelle später von der Vakuumseite aus erreichbar ist.
Gerade das Schweißen im Inneren komplexer Vakuumkammern erfordert Erfahrung, saubere
Vorbereitung und handwerkliches Geschick.
Wir schweißen dabei nahezu ausschließlich ohne Zusatzwerkstoff. Ist ein Zusatz notwendig, verwenden
wir ausschließlich Material in passender Werkstoffgüte zum Grundmaterial.
Auch hier gilt: Was bei einer konventionellen Schweißkonstruktion unkritisch sein kann, kann unter
Vakuumbedingungen später erheblichen Einfluss haben.
Schutz der Dichtflächen
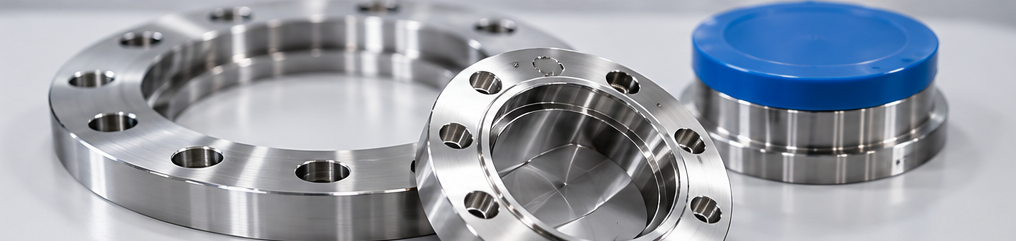
Dichtflächen gehören zu den empfindlichsten Bereichen eines Vakuumbauteils.
Bei CF-Flanschen ist insbesondere die Schneidkante entscheidend für eine zuverlässige metallische
Dichtung. Auch die Dichtflächen von ISO-K- und ISO-KF-Flanschen müssen über den gesamten
Fertigungsprozess hinweg geschützt werden. Bereits kleine Kratzer, Druckstellen oder Beschädigungen
können die spätere Dichtfunktion beeinträchtigen.
Deshalb schützen wir sämtliche Dichtflächen konsequent während der gesamten Fertigung mit
geeigneten Schutzkappen.
Auch die Umgebung der Bauteile ist Teil dieses Schutzkonzeptes. Unsere Bauteilkisten werden
regelmäßig gereinigt, damit sich keine Späne oder andere harte Partikel darin befinden, die beim
Transport zwischen einzelnen Fertigungsschritten Oberflächen beschädigen könnten.
Bei ISO-K- und ISO-KF-Flanschen achten wir besonders auf die geforderte Oberflächenqualität der
Dichtflächen von Ra < 0,8 µm.
Vor der Auslieferung werden sämtliche Dichtflächen und CF-Schneidkanten jedes Bauteils fotografisch
dokumentiert.
Damit halten wir den Zustand der funktionskritischen Flächen unmittelbar vor Auslieferung
nachvollziehbar fest und stellen sicher, dass das Bauteil unser Haus in einwandfreiem Zustand verlässt.
Funktionskritische Dichtflächen werden bei uns vom ersten Fertigungsschritt bis zur
Auslieferung geschützt und dokumentiert.
Helium-Leckprüfung als Funktionsprüfung
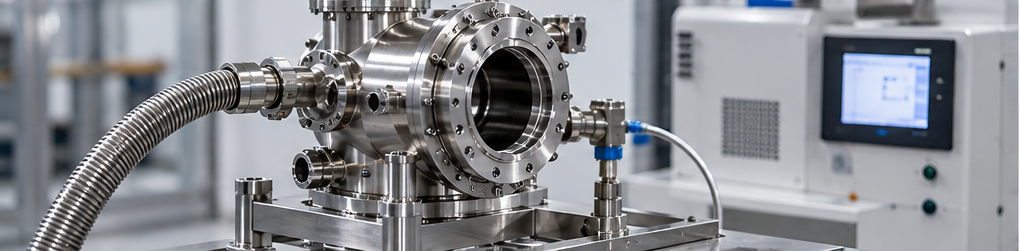
Jedes von uns gefertigte Vakuumbauteil wird auf Leckagen geprüft.
Dafür setzen wir Helium-Lecktestgeräte ein. Die Prüfung wird durch geschultes Personal durchgeführt
und je nach Bauteil und Anforderung mit unterschiedlichen Verfahren der Helium-Lecksuche
umgesetzt.
Unsere Vorgehensweise orientiert sich dabei an etablierten Methoden, wie sie unter anderem auch von
führenden Herstellern der Vakuumtechnik geschult und empfohlen werden.
Die Leckprüfung ist für uns kein formaler letzter Arbeitsschritt.
Sie ist eine Funktionsprüfung.
Denn ein Leck, das erst beim Kunden erkannt wird, hat häufig Folgen, die weit über das eigentliche
Bauteil hinausgehen.
Eine Vakuumkammer wird eingebaut. Pumpen, Ventile, Messgeräte, Manipulatoren und weitere
Komponenten werden montiert. Dafür können mehrere Arbeitstage notwendig sein.
Erst anschließend wird die Anlage evakuiert.
Wird jetzt ein Leck in der Kammer festgestellt, muss unter Umständen die gesamte Anlage wieder
demontiert werden. Aus einem kleinen Fertigungsfehler können so viele verlorene Arbeitsstunden oder
sogar Tage und Wochen Stillstand entstehen.
Genau das wollen wir vermeiden, bevor ein Bauteil unser Haus verlässt.
Reinigung ist nicht gleich Reinigung
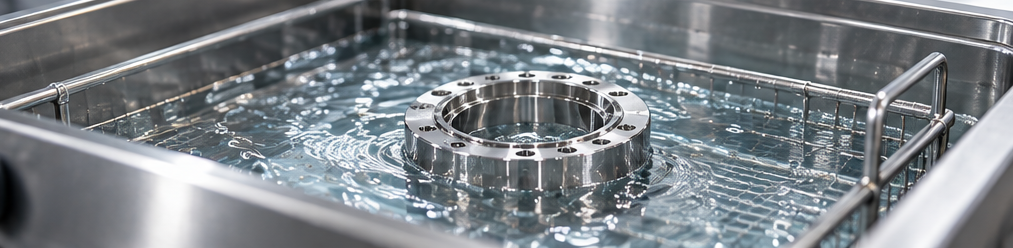
Nach der Fertigung beginnt ein Prozess, der für die spätere Funktion genauso wichtig sein kann wie die
mechanische Bearbeitung selbst.
Dabei unterscheiden wir grundsätzlich zwischen zwei Anforderungen.
Für klassische Vakuumanwendungen steht die rückstandsfreie Entfernung von filmischen
Verunreinigungen im Vordergrund. Fette, Öle, Kühlschmierstoffe und andere Fertigungsrückstände
müssen zuverlässig entfernt werden.
Für Anwendungen in der Halbleiterindustrie oder in Reinräumen gelten zusätzliche Anforderungen.
Hier reicht es nicht aus, dass ein Bauteil fett- und ölfrei ist. Auch kleinste Partikel können den späteren
Prozess beeinflussen.
Für diese Anwendungen führen wir gemeinsam mit spezialisierten Partnerunternehmen in Deutschland
eine besonders partikelarme Reinigung durch.
Gerade in hochsensiblen Halbleiterprozessen kann ein Partikel, der mit bloßem Auge kaum oder gar
nicht sichtbar ist, erhebliche Auswirkungen auf den gesamten Prozess haben.
Verpackung als Teil des Qualitätsprozesses
Auch die Verpackung ist für uns kein Nebenthema.
Bauteile für Reinraumanwendungen werden je nach Anforderung mehrfach verpackt. Beim Kunden
kann so die äußere Verpackung bereits vor dem eigentlichen Reinraumbereich entfernt werden. Erst
danach wird das Bauteil aus der nächsten Verpackungsstufe in die kontrollierte Umgebung
eingebracht.
So bleibt der erreichte Reinigungszustand bis zum Einsatz möglichst erhalten.
Die Verantwortung für ein Bauteil endet für uns deshalb nicht nach der letzten Bearbeitung oder
Prüfung, sondern erst dann, wenn es geschützt, dokumentiert und für seinen späteren Einsatz
vorbereitet ist.
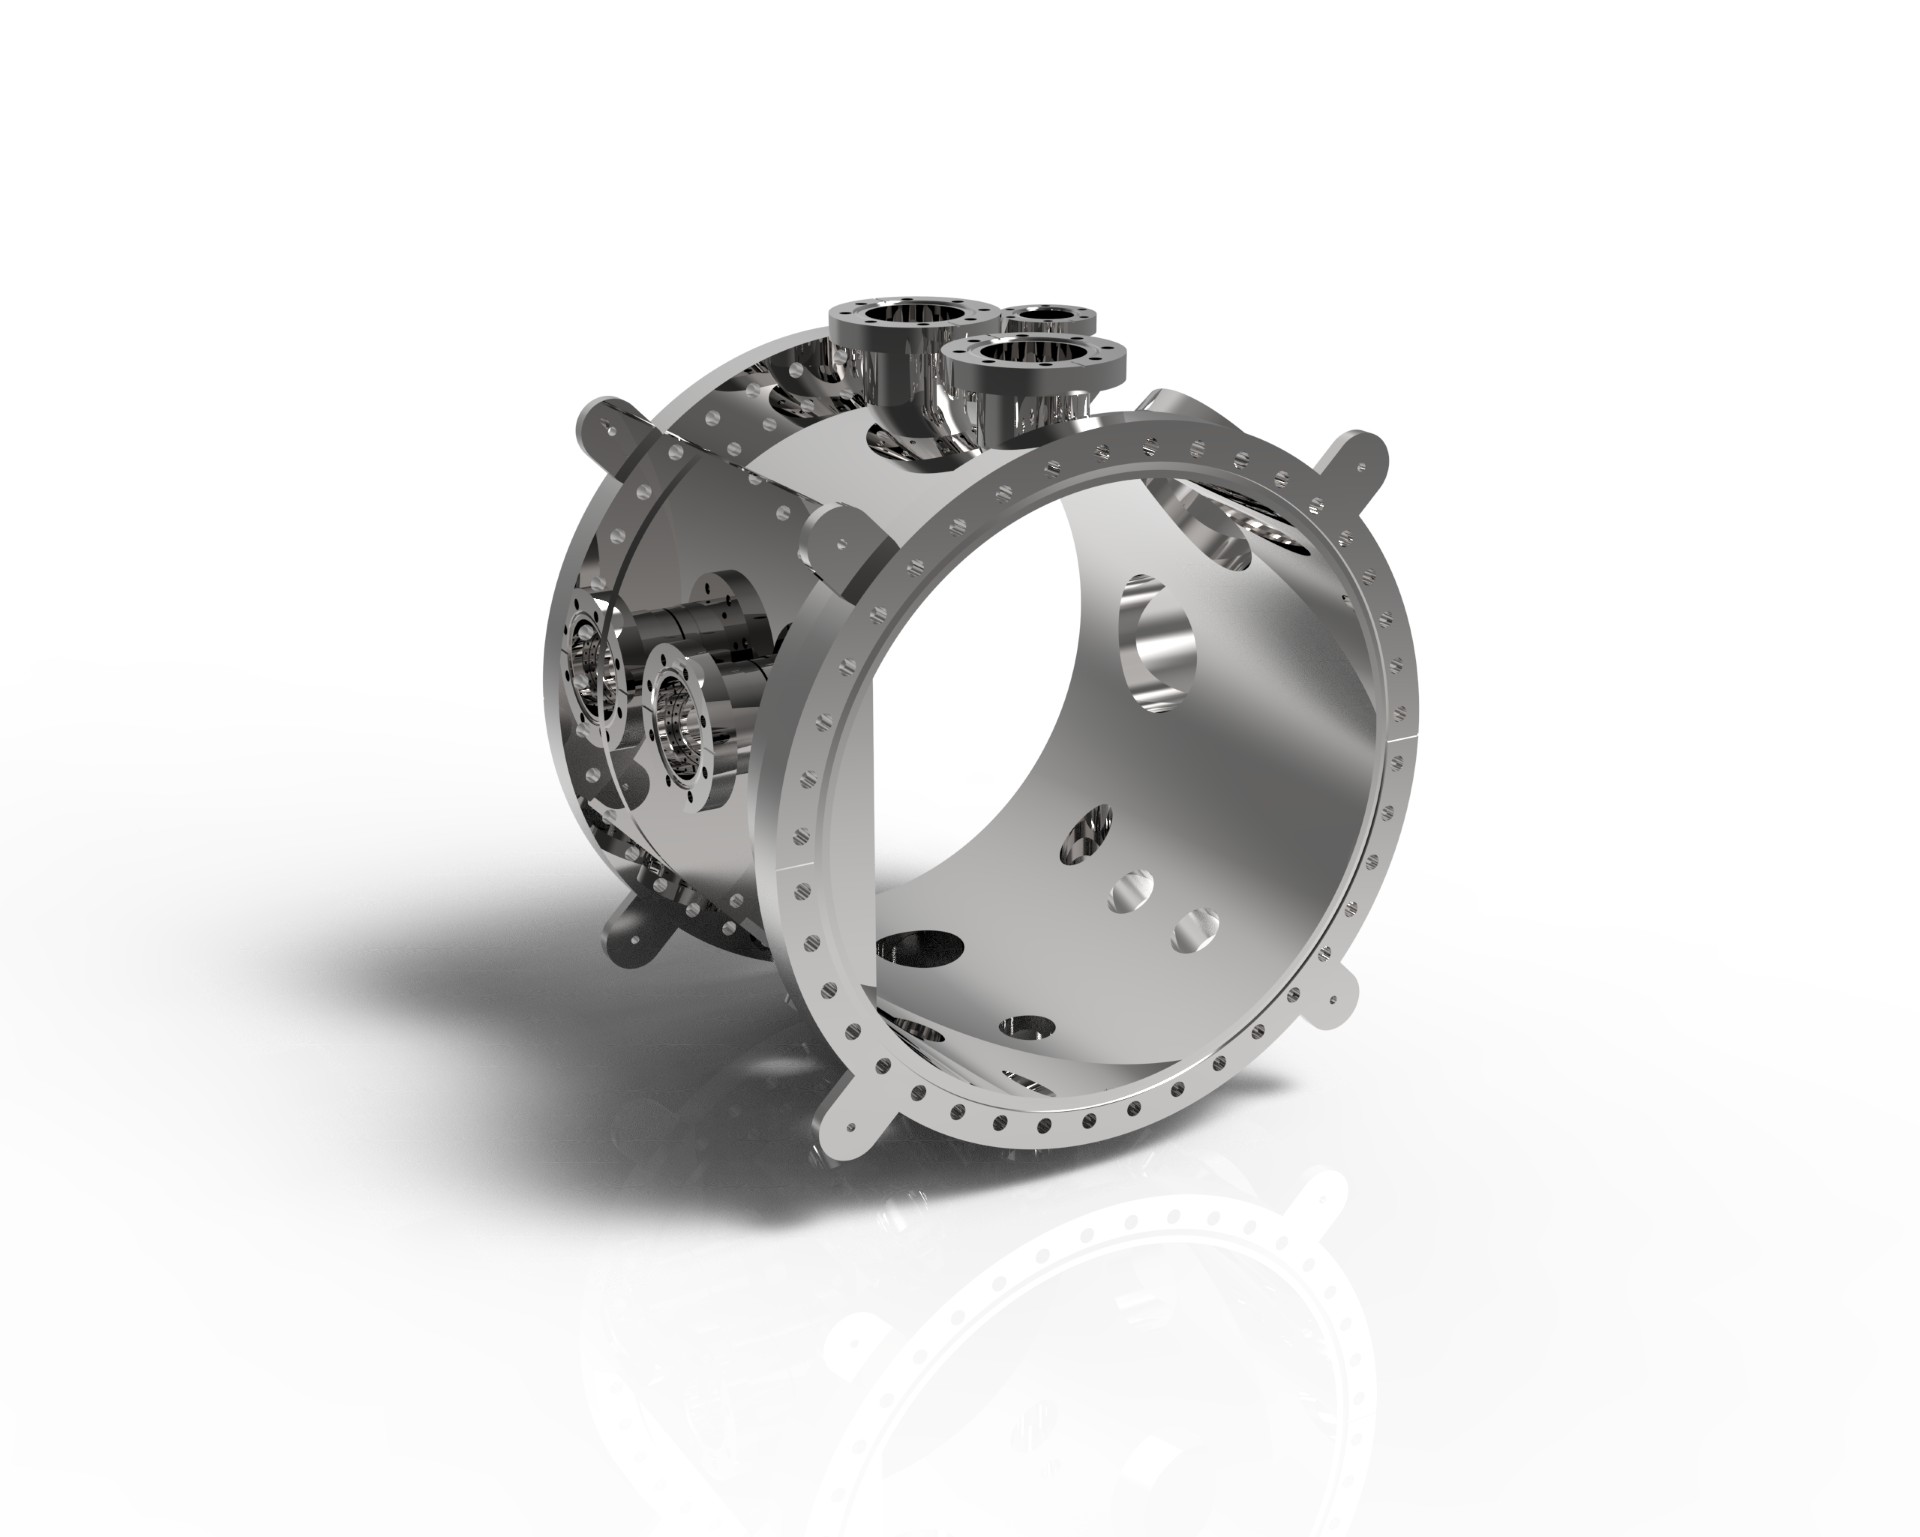
Fertigen heißt verstehen.
Eine Vakuumkammer besteht auf den ersten Blick aus Rohren, Flanschen, Blechen und Schweißnähten.
Ob sie später zuverlässig funktioniert, entscheidet sich jedoch in vielen Details.
- 1. Welcher Werkstoff ist für die Anwendung geeignet?
- 2. Wie wird ein dünnwandiges Rohr präzise bearbeitet?
- 3. Wo muss eine Schweißnaht liegen?
- 4. Wie werden empfindliche Dichtflächen geschützt?
- 5. Welche Fertigungshilfsstoffe dürfen überhaupt eingesetzt werden?
- 6. Wie wird geprüft?
- 7. Und wie sauber muss das Bauteil für den späteren Prozess wirklich sein?
Diese Fragen begleiten unsere Fertigung vom ersten Schnitt bis zum verpackten Bauteil.
Wir fertigen nicht nur nach Zeichnung. Wir berücksichtigen, wie das Bauteil später imVakuumsystem funktionieren muss.